ISO 12944, klasy korozyjności wyjaśnione po ludzku
iDachy Ekspert
13 kwietnia 2026 · aktualizacja 22 września 2026
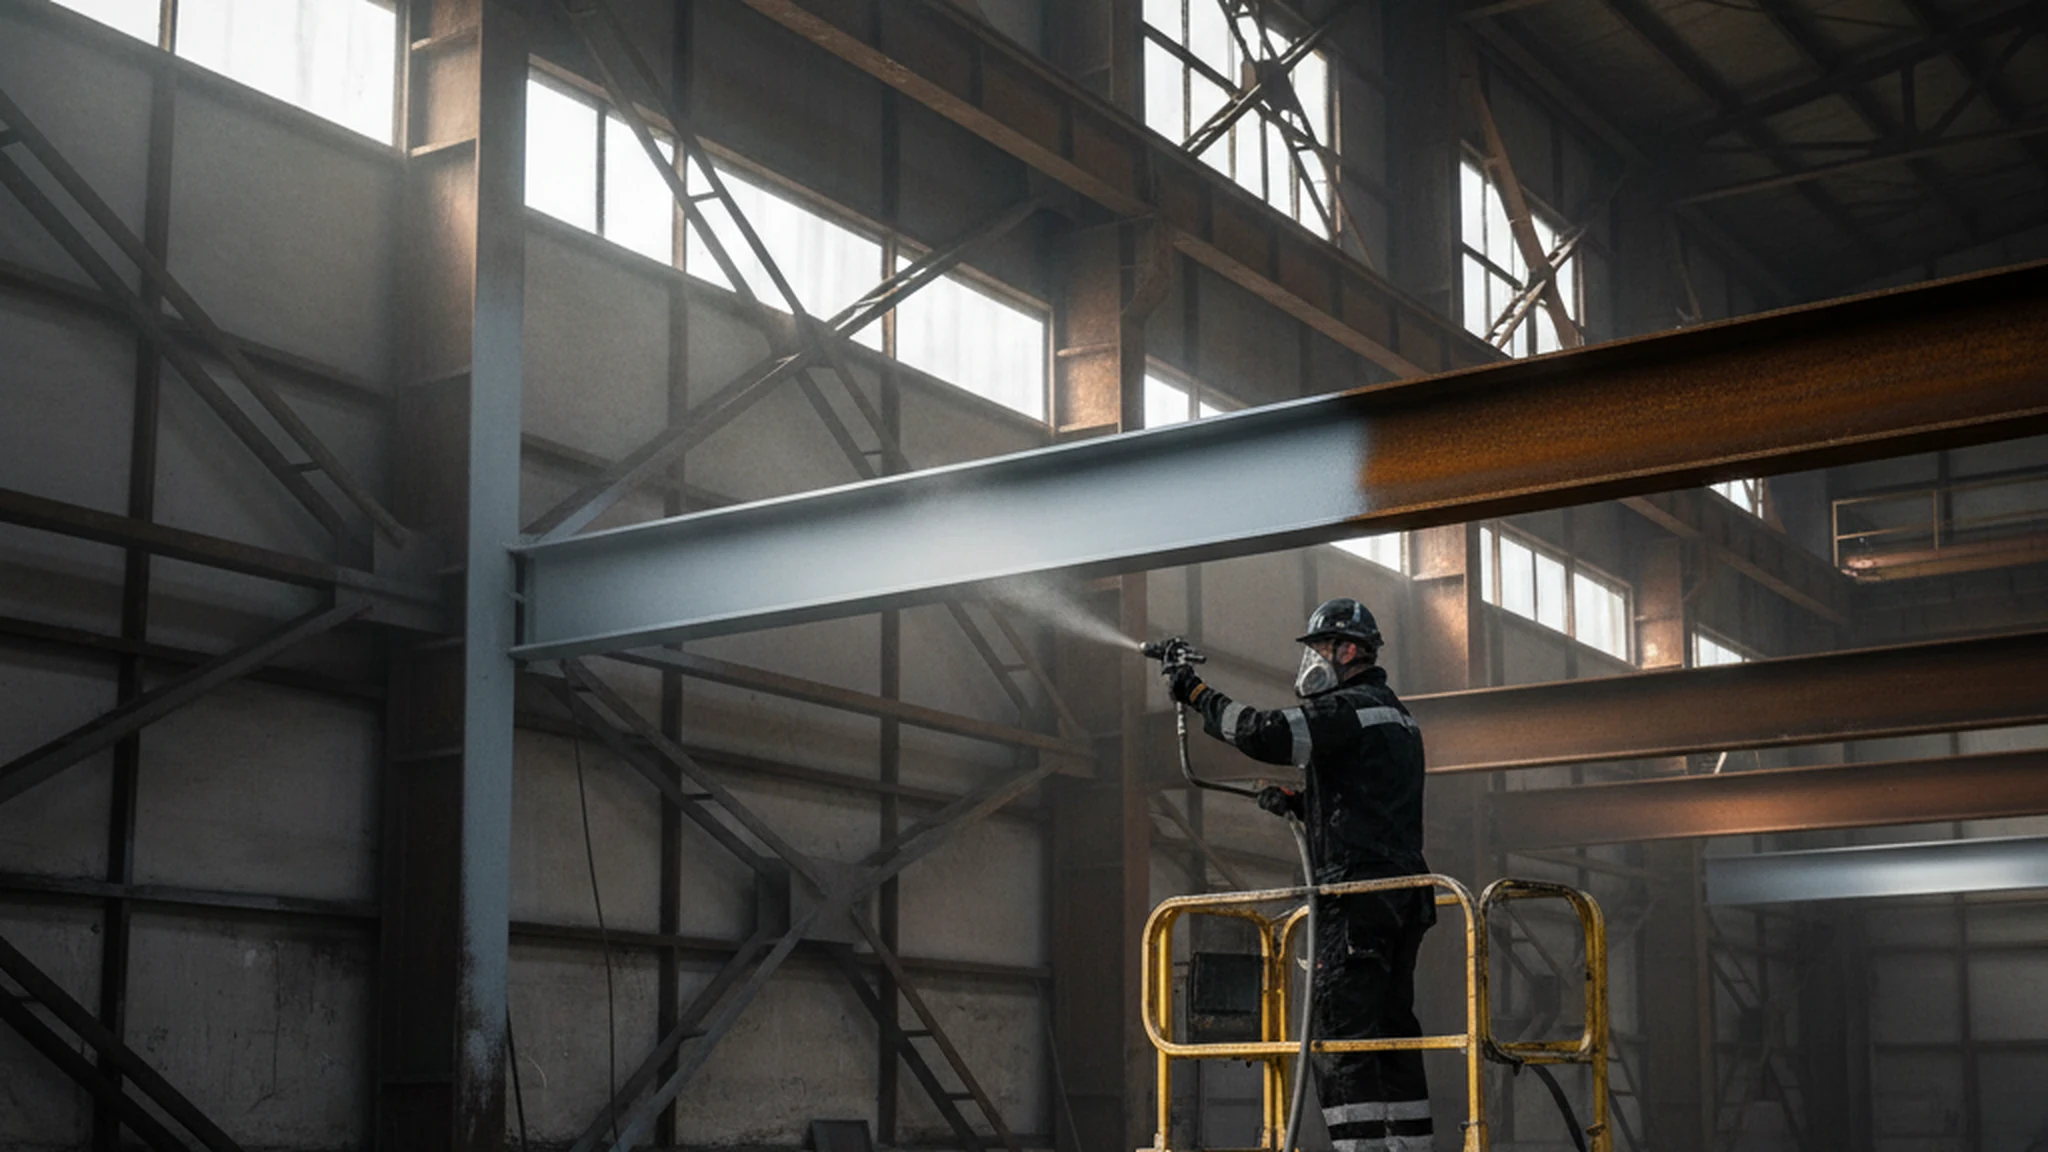
Norma PN-EN ISO 12944 to fundament, na którym stoi cała antykorozja w Europie. Określa klasy korozyjności środowisk od C1 do CX, a do każdej przypisuje wymagania dotyczące systemów malarskich: grubości powłok, liczby warstw, rodzaju spoiwa. Brzmi sucho, ale w praktyce to dokument, który decyduje o tym, czy Twoja hala za 2 miliony będzie wyglądać dobrze po 15 latach, czy zacznie rdzewieć po trzech. My w iDachy korzystamy z tej normy codziennie, doradzając klientom dobór systemów. I widzimy, że większość problemów na budowach wynika nie z kiepskich farb, tylko z błędnego określenia klasy korozyjności.
Co to właściwie jest norma ISO 12944 i dlaczego każdy malarz przemysłowy powinien ją znać
PN-EN ISO 12944 to zestaw sześciu części normalizacyjnych, które opisują całość ochrony antykorozynej stali konstrukcyjnej. Powstała w latach 90., od tamtej pory kilkakrotnie aktualizowana. W praktyce to nie jest jakaś abstrakcja — to konkretny instruktaż: jak przygotować podłoże, jakie powłoki nałożyć, jak grube mają być, jakich testów użyć do sprawdzenia jakości.
Najbardziej znana jest część 2, która właśnie opisuje klasy korozyjności środowisk — od C1 do CX. To oznaczenie określa, jak agresywne jest miejsce, w którym konstrukcja ma stać. C1 to wnętrze biura z klimatyzacją. CX to rurociąg w rafinerię w Kuwejcie, gdzie temperatura sięga 60°C, wilgotność 90%, a w powietrzu jest wszystko — od soli po siarczki.
My w iDachy widzimy najczęściej roboty w klasach C2 do C5-M. Hale w mieście, zbiorniki na terenie zakładów chemicznych, konstrukcje przy trasach szybkiego ruchu, mosty kładki, wiaty przemysłowe. Norma mówi nam wprost: jaką grubość powłoki zastosować, ile warstw, jaki typ farby — epoksydowa, poliuretanowa, alkidowa czy może silikonowa.
Klasy korozyjności w praktyce — kto jest kim
C1 — bardzo niska korozyjność
To wnętrza budynków z ogrzewaniem i niską wilgotnością. Biura, sale konferencyjne, muzea. W Polsce rzadko malujemy konstrukcje w klasie C1 — w takich miejscach korozja po prostu nie występuje. Jeśli ktoś każe Ci malować hale magazynową systemem na C1, sprawdź, czy nie ma tam kondensacji na zimę albo wycieku z dachu. Bo wtedy to już C2 albo C3.
C2 — niska korozyjność
Tu zaczynają się realne warunki. Klasa C2 to wnętrza nieogrzewane, ale bez dużej wilgoci. Magazyny, hale produkcyjne z wentylacją, wiaty zamknięte od strony wiatrów. Również środowiska zewnętrzne na terenach wiejskich — z dala od tras, przemysłu, morza. Przykład: hala na siano w Małopolsce, 15 km od najbliższej fabryki.
System malarski na C2 to zwykle podkład cynkowy lub epoksydowy + emalia alkidowa. Całkowita grubość 120-200 mikrometrów. Czas trwałości zakładany przez normę: 15 lat dla "high durability". My polecamy w takich przypadkach na przykład Sigma Ecofleet 290 (podkład) + Sigmalife 420 (emalia). Sprawdza się na halach magazynowych, kładkach wewnętrznych, balustrady w zakładach.
C3 — średnia korozyjność
Najbardziej typowa klasa dla robót miejskich. Obejmuje środowisko zewnętrzne w miastach i terenach przemysłowych o niskim zanieczyszczeniu, oraz wnętrza z wysoką wilgotnością — pralnie, baseny, zakłady spożywcze. Wszystko, co ma kontakt z wilgocią, mgłą, ale nie jest bezpośrednio opryskiwane wodą.
Przykłady z praktyki: zadaszenia parkingów przy centrach handlowych, konstrukcje pod wiatami przystanków autobusowych, hale produkcyjne w miastach bez spalin przemysłowych, zbiorniki na wodę pitną (wewnątrz).
Tutaj wchodzą systemy 2-warstwowe, epoksydowe. Grubość minimalna to 160 mikrometrów, a dla wysokiej trwałości (20 lat) norma zaleca nawet 240 µm. Przykładowy zestaw: Hempel Hempadur 15570 (podkład epoksydowy) + Hempel Hempadur Avantguard 750 (powłoka wierzchnia). Albo Jotun Jotamastic 87 + Hardtop AX.
To systemy, które my sprzedajemy najczęściej. Są uniwersalne, sprawdzają się w 70% przypadków miejskich konstrukcji. Problem polega na tym, że klienci często oszczędzają, dają jeden cienki podkład i emalie alkidową, która pęka po dwóch sezonach.
C4 — wysoka korozyjność
To już warunki trudne. Klasa C4 dzieli się na dwie podkategorie: C4 (przemysłowe) i C4 (przybrzeżne). Obejmują zakłady chemiczne, baseny z chlorowaną wodą, pralnie przemysłowe, ale również obiekty na wybrzeżu, gdzie jest bezpośrednia ekspozycja na aerozol solny z morza.
Przykład, który pamiętam z roboty w Ustce: konstrukcja pod zadaszeniem restauracji, 200 metrów od brzegu Bałtyku. Pierwszy sezon zima: sól z dróg, sól z morza, wilgoć 85% przez trzy miesiące. Klient chciał dać Hammerite, bo "to też przecież farba na rdzę". Po roku miał plamy rdzy wielkości talerza. My przeprojektowaliśmy system na Jotun Barrier + Hardtop Flexi, grubość 280 µm. Teraz po pięciu latach wygląda jak nowy.
Norma zaleca dla C4 systemy 3-warstwowe, epoksydowe lub epoksydowo-poliuretanowe. Grubość 240-320 mikrometrów. Często stosujemy takie zestawy:
- Hempel Hempadur Zinc 17360 (cynkowy epoksydowy) + Hempadur 45753 (epoksydowy środek) + Hempathane Topcoat 55210 (poliuretanowy wierzchni)
- International Interzinc 52 + Interseal 670HS + Interfine 979
- Sigma Sigmazinc 109 + Sigmashield 880 + Sigmadur 550H
Cena za metr kwadratowy wzrasta tu znacznie, ale nie ma innej drogi. Klient, który oszczędzi 20% na farbach, wyda później 200% na piaskowanie i malowanie od nowa.
C5 — bardzo wysoka korozyjność
Klasa C5 to już ekstremalne warunki. Dzieli się na C5-M (marine, czyli morskie) i C5-I (industrial, czyli przemysłowe). C5-M to obiekty w strefach brzegowych z bezpośrednim kontaktem z solą morską — platformy wiertnicze, żurawie portowe, statki, konstrukcje nabrzeży. C5-I to zakłady chemiczne, huty, elektrociepłownie, rafinerie, wszędzie gdzie w powietrzu są agresywne związki chemiczne — siarczki, azotany, chlorki.
Przykład C5-I: konstrukcja stalowa w cementowni. Pył cementowy, wilgoć, temperatura dochodząca do 40°C latem. Klasyczny przypadek to zbiorniki na materiały sypkie — cement, mąka, popiół lotny. Tam stosujemy systemy 4-warstwowe, grubość 320-400 mikrometrów, farby epoksydowo-poliuretanowe typu Hempel Hempadur Multi-Strength albo Jotun Jotamastic 90 z nakładkami Hardtop.
C5-M to np. konstrukcje mostów otwieranych w portach. W Szczecinie malowaliśmy stalówkę mostu kolejowego — 50 metrów od kanału portowego, cały rok w mgle, zimą słona breją z dróg, latem parowanie z wody. System: Sigma Sigmacover 456 + 3 warstwy Sigmashield 880, łącznie 360 µm. To była robota na 15 lat, z gwarancją producenta.
Im — klasa dla konstrukcji zanurzonych
Im1, Im2, Im3 to klasy dla konstrukcji w stałym kontakcie z wodą — zbiorniki pitne, cysterny, kadłuby statków. W hurtowni mamy dla takich zastosowań farby typu Hempel Hempadur 35560 lub Sigma Sigmaguard CSA, które mają atesty na kontakt z żywnością albo wodą pitną. Grubości to 250-500 mikrometrów, w zależności od medium.
CX — ekstremalnie wysoka korozyjność
CX to najwyższa kategoria. Rafinerie na Bliskim Wschodzie, rurociągi na platformach wiertniczych, konstrukcje w chmurach siarkowodoru. W Polsce praktycznie się nie zdarza, poza pewnymi fragmentami instalacji chemicznych. My w iDachy nie zajmujemy się takimi przypadkami — to wymaga specjalistycznych certyfikatów i nadzoru technicznego na etapie aplikacji.
Jak ISO 12944 określa systemy malarskie — nie tylko klasa, ale i trwałość
Norma nie mówi tylko "zastosuj C3". Mówi: zastosuj C3, i określ jakiej trwałości oczekujesz. Są trzy kategorie:
- Low (L) — trwałość 7 lat
- Medium (M) — trwałość 15 lat
- High (H) — trwałość ponad 15 lat (norma zakłada 25 lat przy odpowiedniej konserwacji)
To fundamentalna rzecz, o której 80% inwestorów nie ma pojęcia. Klient dzwoni: "Panie Borysie, dajcie mi system na C4". Pytam: "Jaką trwałość?". Cisza. Bo nikt mu tego nie wyjaśnił. A to zmienia wszystko — system C4-M to inna grubość niż C4-H. Inna liczba warstw, inny koszt.
Przykład z życia: klient chce pomalować halę produkcyjną, 1200 m² konstrukcji stalowej, środowisko C3. Oferujemy dwie wersje:
- C3-M (15 lat): Hempadur 15570 (100 µm) + Hempadur Avantguard (100 µm), łącznie 200 µm. Cena: ~28 zł/m².
- C3-H (25 lat): Hempadur Zinc 17360 (80 µm) + Hempadur 45753 (100 µm) + Hempathane 55210 (60 µm), łącznie 240 µm. Cena: ~42 zł/m².
Różnica w kosztach to 14 zł/m², czyli 16 800 zł na całość. Ale różnica w trwałości to 10 lat, co oznacza, że klient, który wybierze C3-M, będzie musiał pomalować halę ponownie za 15 lat — kolejne 33 600 zł + piaskowanie (bo rdza już będzie). A przy C3-H po 25 latach wystarczy lekki odnowienie.
Przygotowanie podłoża według ISO 12944 — jak to wygląda naprawdę
Norma zawiera nie tylko klasy korozyjności, ale również część 4, która dokładnie opisuje przygotowanie powierzchni stalowej. Definiuje stopnie zardzewienia (od A do D), stopnie przygotowania (Sa, St, Fl, Ma) i profile chropowatości.
Najważniejsze dla nas to stopień Sa 2½ — obróbka strumieniowo-ścierna do stanu "prawie biały metal". 95% powierzchni musi być oczyszczona, widoczny równomierny profil o chropowatości 50-85 mikrometrów. To standard dla systemów epoksydowych w klasach C3 i wyższych.
Problem polega na tym, że większość ekip na budowie tego nie robi. Przecierają szmatką, zmywają benzyną, dają podkład wprost na walcówkę. My wtedy dostajemy telefony: "kupiłem waszą farbę Hempel, a mi odchodzi po roku". Pytam: "Jakie było przygotowanie?". Odpowiedź: "Zmyłem olejem napędowym".
Norma mówi jasno: bez prawidłowego przygotowania podłoża nawet najlepszy system farb nie zadziała. Przyczepność farby do stali to wynik dwóch rzeczy: chropowatości powierzchni (kotwiczenie mechaniczne) i czystości chemicznej (brak tłuszczów, soli, rdzy). Jeśli tego nie zapewnisz, farba może odejść nawet po kilku tygodniach.
Alternatywy dla piaskowania — zabezpieczenia na rdzę
Nie zawsze da się piaskować. Czasem robota jest w terenie, czasem klient nie ma budżetu. ISO 12944 dopuszcza niższe stopnie przygotowania — St 3 (czyszczenie narzędziowe dokładne) — ale wtedy system musi być dostosowany. W takich przypadkach stosujemy farby tolerujące rdzę, np. Hempel Galvosil 15700 albo Sigma Primer 2907. To podkłady konwersyjne z fosforanami cynku, które penetrują rdzę i tworzą stabilną warstwę. Pozwalają na malowanie wprost na stabilną rdzę, po usunięciu luźnych płatków.
Ale uwaga: to nie jest metoda na "ciężką rdzę". To metoda na powierzchnie lekko skorodowane, przykładowo remonty konstrukcji, które stoją już 10 lat i mają miejscowe plamy powierzchniowe. Jeśli stal jest dziurawa, żadna farba nie pomoże.
Najczęstsze błędy na budowie — co grozi, gdy zignorujesz ISO 12944
1. Złe określenie klasy korozyjności
Klient buduje halę w Krakowie, 500 metrów od Nowej Huty. Środowisko C3? Nie, to C4-I. W powietrzu są pyły przemysłowe, w deszczu SO₂, NO₂. Dają system na C3, 200 mikrometrów. Po trzech latach mają korozję na słupach.
Typowy przypadek: wiata przy trasie S7, na wysokości węzła z obwodnicą. Sto samochodów na godzinę, w zimie sól na drodze. Klient: "to przecież tylko wiata, damy C2". My: "to C4, będzie oprysk solny z opon". Nie posłuchał. Po roku miał brązowe smugi na rogach profili.
2. Oszczędności na grubości powłoki
Norma zaleca dla C4 minimum 240 µm, klient daje 150 µm, bo "mam ciasny budżet". To klasyka. Problem w tym, że grubość powłoki to nie fanaberia — to bariera fizykochemiczna. Każde 50 mikrometrów mniej to wyraźnie krótsza trwałość. Strata kilku procent kosztów farby oznacza stratę kilku lat ochrony.
3. Zbyt krótkie czasy schnięcia między warstwami
Epoksydy mają tzw. recoat window — okno czasowe, w którym można nakładać kolejną warstwę bez szlifowania. Dla Hempela to często 24-72 godziny. Jeśli nałożysz później, powierzchnia będzie zbyt twarda, kolejna warstwa nie przywrze. Klient często naciska: "macie malować szybciej". Nie da się. Farba musi przereagować.
4. Brak pomiarów grubości na mokro i na sucho
ISO 12944 wymaga pomiarów grubości powłok na każdym etapie. Używa się mierników grubości powłok (np. Elcometer, PosiTector). Na budowie rzadko ktoś to robi. Malarz mówi "dałem dwie warstwy", ale nie sprawdził, czy to 80 µm czy 150 µm. A norma jasno mówi: grubość liczy się, nie liczba warstw.
5. Malowanie w złych warunkach atmosferycznych
Farby epoksydowe wymagają temperatury podłoża powyżej +3°C, wilgotności względnej poniżej 85%, i temperatury podłoża o co najmniej 3°C wyższej od punktu rosy. W praktyce oznacza to: nie maluj w mgle, nie maluj rano, gdy jest rosa, nie maluj wieczorem, gdy temperatura spada. A na budowie? "Panie Borysie, musimy skończyć do piątku". No tak, ale farba nie wie, że macie deadline. Będzie bąbelkowała.
Kolory a ISO 12944 — czy to ma znaczenie?
To pytanie wraca co tydzień: "Czy mogę zamiast RAL 7035 dać RAL 9005, bo mi się podoba czarny?". Odpowiedź: możesz, ale musisz wiedzieć o konsekwencjach.
Norma ISO 12944 nie ogranicza kolorów, ale kolory wpływają na właściwości eksploatacyjne. Ciemne odcienie (RAL 7016, 9005, 8017) nagrzewają się na słońcu do 60-70°C, podczas gdy jasne (RAL 9010, 9016, 1015) do 35-40°C. To ma znaczenie dla:
- Spękań termicznych — ciemne farby cyklicznie rozszerzają się i kurczą, co skraca żywotność.
- Odporności na UV — jasne farby odbijają promieniowanie, ciemne absorbują. Niektóre pigmenty organiczne, zwłaszcza w czerwieniach i granatach, blakną po kilku latach.
- Retencji połysku — ciemne szybciej matowieją.
My w iDachy polecamy dla powierzchni zewnętrznych narażonych na słońce jasne odcienie w grupie RAL 9xxx, 1xxx, 7xxx (jasne szarości). Jeśli klient koniecznie chce czarny, sugerujemy farby z pigmentami nieorganicznymi, typu Jotun Hardtop AX w wersji Total Reflection — to farby z dodatkiem cząstek ceramicznych, które odbijają ciepło.
ISO 12944 a deklaracje zgodności — jak sprawdzić, czy farba faktycznie spełnia normę
Każdy producent farb przemysłowych oferuje systemy zgodne z ISO 12944. Problem w tym, że nie każdy ma to udokumentowane. Deklaracja zgodności to dokument, w którym producent potwierdza, że dany system (np. podkład + środek + wierzchni) został przetestowany według norm, i osiągnął zakładaną trwałość w danej klasie korozyjności.
Przykład: Hempel publikuje dokumenty System Approvals, w których dla zestawu np. Hempadur 15570 + Hempadur Avantguard 750 wskazuje: klasa C3, trwałość High (H), grubość sucha 200 µm, ilość warstw: 2.
Jotun ma dokumenty System Datasheets, Sigma publikuje Protective Coating Systems. My w iDachy zawsze prosimy klientów, żeby te dokumenty włączali do dokumentacji technicznej budowy. Inwestor ma wtedy dowód, że system faktycznie spełnia wymagania. I w przypadku reklamacji jest z czym iść do producenta.
Problem polega na tym, że wiele polskich firm mieszających farby z półproduktów nie ma takich deklaracji. Oferują "system na C4", ale nie mają testów starzeniowych, nie ma dokumentów z komory solnej, nie ma danych o przyczepności po 1000 godzinach w komorze UV. Kupujesz kota w worku.
Testy i kontrola jakości — jak to robią profesjonaliści
ISO 12944 część 6 i 7 opisują procedury inspekcyjne i metody testowania powłok. W praktyce, jeśli robisz dużą robotę (np. most, zbiornik przemysłowy, hala dla koncernu), inwestor wymaga kontroli jakości przez niezależnego inspektora. Inspektor sprawdza:
- Warunki aplikacji — temperatura, wilgotność, punkt rosy (termohigrometry).
- Przygotowanie podłoża — stopień oczyszczenia, chropowatość (repliki taśmowe Testex).
- Grubość powłok — pomiary grubościomierzem Elcometera, w punktach oznaczonych na rysunku.
- Przyczepność — test krzyżowy wg ISO 2409, albo test odrywania Dolly wg ISO 4624.
- Porowatość — test iskrownikiem (holiday detector) przy napięciu 100-500V.
Testy te wykonuje się na bieżąco, nie po zakończeniu robót. Bo jeśli po tygodniu okaże się, że 500 m² ma złą przyczepność, trzeba wszystko zdzierać i malować od nowa. Koszt: dziesiątki tysięcy złotych.
Myśmy na jednej robocie w Tarnowie widzieli taką sytuację: ekipa zaaplikowała Hempela na zakłady spożywcze, inspektor zmierzył grubość — 120 µm zamiast wymaganych 200 µm. Inwestor kazał piaskować i malować od nowa. Wykonawca próbował argumentować, że "wystarczy dołożyć jedną warstwę". Nie wystarczy. Norma mówi: system musi mieć minimalną grubość w każdej warstwie, nie można poprawiać na koniec.
Remonty i odnawianie systemów ISO 12944 — co zrobić, gdy farba zaczyna odchodzić
Po latach eksploatacji nawet najlepszy system ISO 12944 wymaga konserwacji. Norma przewiduje dwa scenariusze:
- Konserwacja powierzchniowa (touchup) — dotyczy lokalnych uszkodzeń mechanicznych, zadrapań. Zeszlifuj skorodowane miejsce, oczyść do Sa 2½, nałóż system od początku (podkład + środek + wierzchni).
- Odnowienie całości (overcoating) — stary system jest nieuszkodzony, ale stracił połysk, wykruszył się na krawędziach. Można nałożyć nową warstwę wierzchnią bez zdejmowania starych powłok.
Ważne: nie można mieszać różnych systemów chemicznych. Jeśli stary system był epoksydowy, nowy też musi być epoksydowy lub epoksydowo-poliuretanowy. Jeśli stary był alkidowy, można go przekryć epoksydem po odpowiednim zagruntowaniu. Ale nie można nałożyć epoksydu na akryl albo silikon — nie przywrze.
Przykład z Wadowic: klient miał stalową konstrukcję namiotową z 2008 roku, malowaną emalią chlorokauczukową. Po 12 latach farba była matowa, miejscami łuszcząca. Chciał odnowić. Daliśmy system: Hempadur Primer 45753 jako adhesion primer + Hempathane Topcoat 55210. Działa od 4 lat, żadnych problemów.
Systemy alternatywne — cynk termiczny, duplex, TSA — czy ISO 12944 je obejmuje?
ISO 12944 opisuje nie tylko farby, ale też cynkowanie natryskowe (TSA — Thermal Spray Aluminium) oraz systemy duplex (cynk ogniowy + farby). To technologie, które dają znacznie wyższą trwałość niż same farby, zwłaszcza w klasach C5 i CX.
Cynkowanie natryskowe to proces, w którym na stalową powierzchnię natryskuje się stopiony cynk lub aluminium. Grubość warstwy to 100-200 mikrometrów, co daje ochronę katodową — cynk lub aluminium rdzewieją zamiast stali. Następnie nakłada się system malarski, zwykle epoksydowo-poliuretanowy, 200-300 µm. Całość tworzy system o trwałości 40-50 lat.
System duplex to kombinacja cynku ogniowego (przez zanurzenie w kąpieli cynku w temperaturze 450°C) oraz malowania farbami. Cynk daje warstwę grubości 60-120 µm, farba kolejne 120-200 µm. Efekt: trwałość do 30 lat w klasie C4-C5.
My w iDachy nie zajmujemy się cynkowaniem ogniowym (to wymaga specjalistycznej instalacji), ale sprzedajemy farby na cynk ogniowy. Kluczowa sprawa: świeży cynk ma luźną warstwę soli i tlenków, które trzeba usunąć. Albo mechanicznie (szczotkowanie, sweep blasting), albo chemicznie (wash primer typu Sigma Primer 2907).
Podsumowanie
ISO 12944 to norma, która de facto rządzi rynkiem antykorozji w Europie. Określa klasy korozyjności (C1 do CX), definiuje wymagania dla systemów malarskich (grubości, liczba warstw, rodzaje farb), opisuje procedury aplikacji i kontroli jakości. Większość problemów z powłokami antykorozyjnymi na budowach wynika nie z jakości farb, ale z błędnego określenia klasy korozyjności, oszczędności na grubościach powłok lub złego przygotowania podłoża.
My w iDachy pracujemy z normą na co dzień — doradzamy, jaką klasę